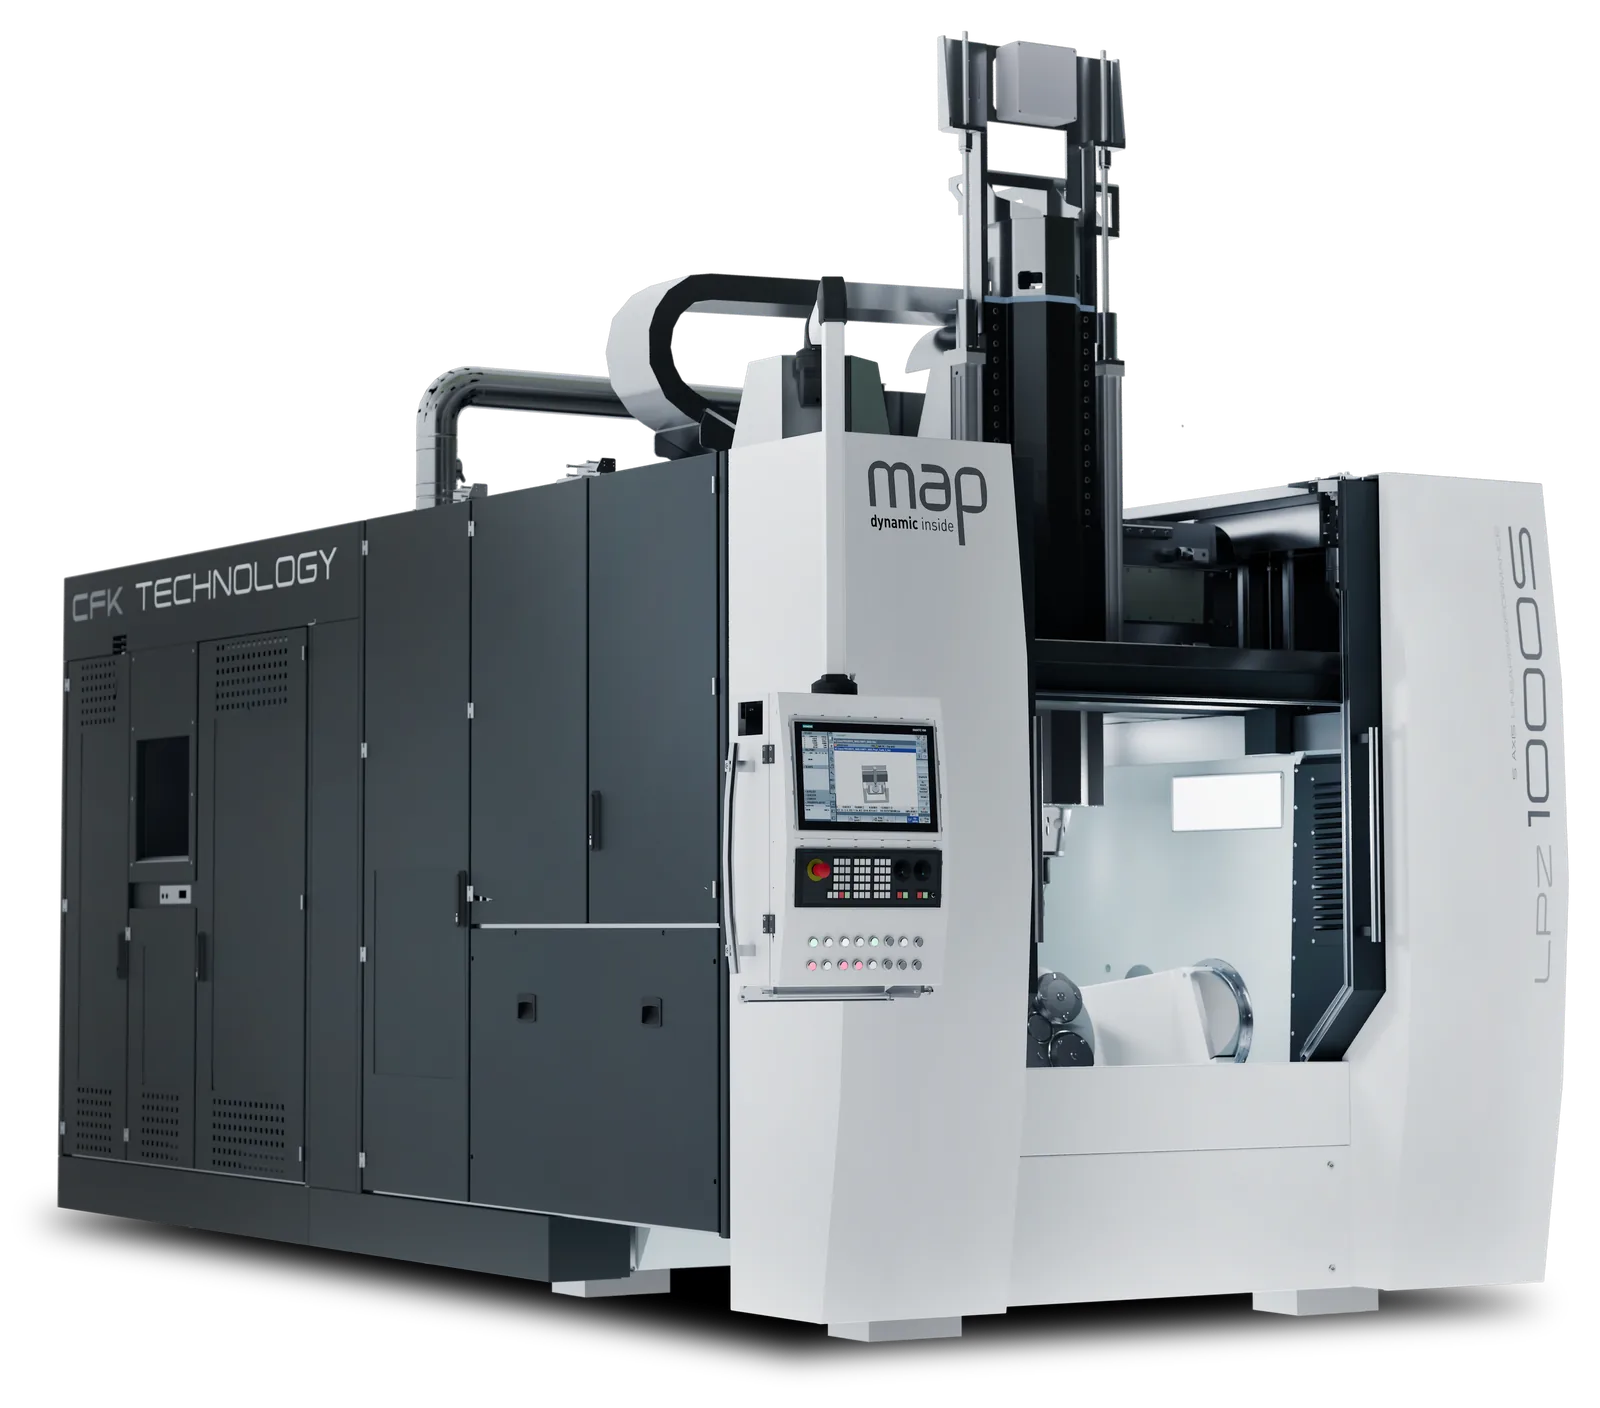
Centrum obróbcze LPZ1000S z obudową technologiczną z CFRP, widok trzy czwarte

5-osiowe centrum obróbcze

Powered by carbon.

Posuw szybki i roboczy do
120m/min
Przyspieszenie do
1,5G
Dokładność pozycjo­nowania
<5µm

01Zasada

Dlaczego LPZ1000S jest inna

Szybciej nie znaczy
tylko mocniej.

Kto chce być szybszy, zwykle montuje mocniejsze napędy. LPZ1000S działa dodatkowo po drugiej stronie równania: na masie, którą trzeba wprawić w ruch.

Masa to
bezwładność.

Przy tej samej sile napędu przyspieszenie rośnie, gdy maleje poruszana masa. Mniej masy oznacza mniejszą bezwładność – oś reaguje na polecenie bardziej bezpośrednio.

Mniej masy.
Więcej dynamiki.

Małe momenty bezwładności czynią osie dynamicznymi: szybsze przyspieszanie, hamowanie i zmiana kierunku. Dlatego ruchome serce osi Z wykonano z CFRP.
Masa↓
Bezwładność↓
Dynamika↑
Schemat poglądowy · nie w skali
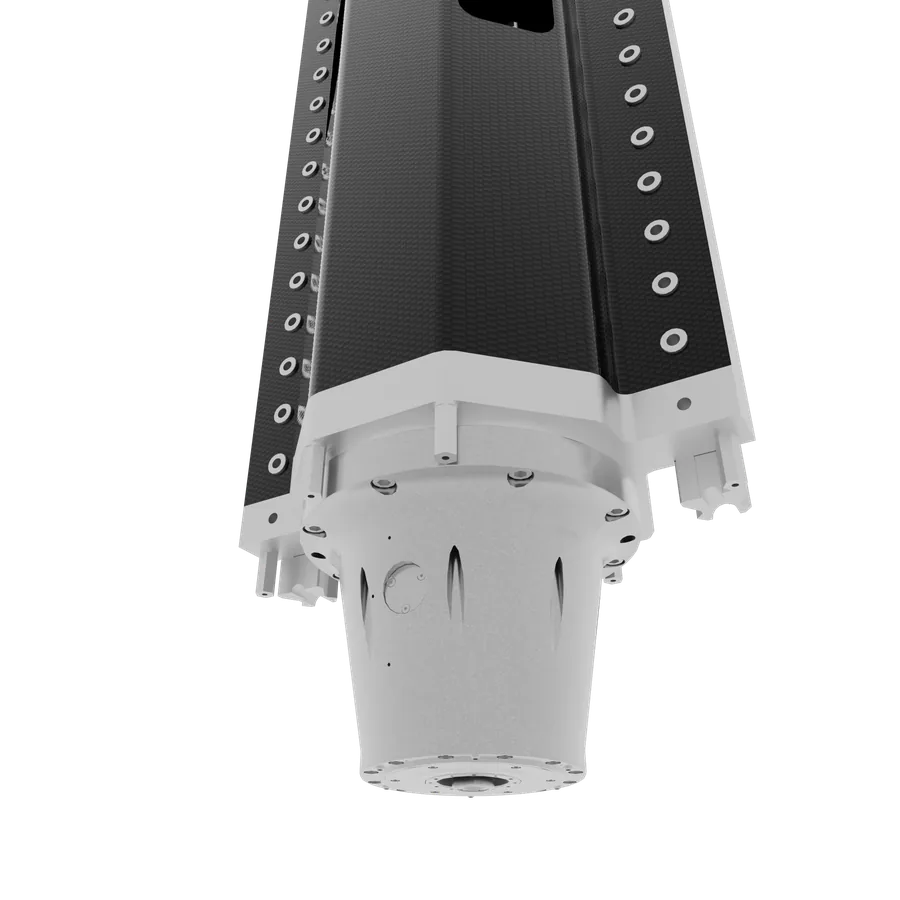
Rura wrzeciona osi Z z CFRP z gniazdem wrzeciona

02Materiał

CFRP – Carbon Fiber Reinforced Polymer.
Włókna węglowe osadzone warstwowo w matrycy z tworzywa sztucznego. Stosowane tam, gdzie liczy się wysoka wytrzymałość i sztywność właściwa.

Oś Z z CFRP

Pierwszy na świecie producent centrów obróbczych z napędem liniowym, który stosuje sanie osi Z wykonane niemal w całości z CFRP.

Dlaczego CFRP?

  • +Większa sztywność
  • +Większa odporność termiczna
  • −Mniejsza masa

A dlaczego właśnie w osi Z? Jest przyspieszana przy każdym ruchu – każdy zaoszczędzony kilogram wpływa bezpośrednio na dynamikę.

Stal vs. CFRP

200 kg mniej. Przy każdym
ruchu.

Sanie osi Z w LPZ1000S są lżejsze o 200 kg od konstrukcji ze staliwa. To 200 kg, których nie trzeba przyspieszać, hamować ani zawracać.

Dzięki CFRP1 kg CFRP zastępuje 5 kg stali przy tej samej wytrzymałości na rozciąganie.
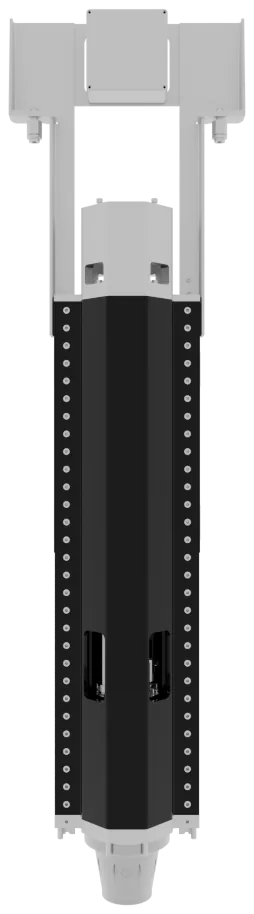
Sanie osi Z z CFRP
1 blok = 10 kg dodatkowej masy staliwa

Dlaczego CFRP

O połowę lżejszy.
Równie sztywny.

W przeliczeniu na kilogram CFRP jest mniej więcej dwa razy sztywniejszy niż stal, aluminium czy tytan. Dlatego sanie osi Z mogą być lżejsze o 200 kg – bez utraty sztywności.

Sztywność na kilogram względem stali

  • Duraluminium1,0×
  • Tytan0,9×
  • Stal1,0×
  • GFRP0,5×
  • CFRP2,0×
Sztywność właściwa (moduł E / gęstość) · właściwości materiałów wg prospektu LPZ

03Napęd liniowy

Napęd silnikami liniowymi

Każde ogniwo
kosztuje czas.

Bezpośrednia siła.

Bez luzu.
Bez zużycia.

W klasycznej budowie osi siły przechodzą przez silnik, sprzęgło i przekładnię śrubową aż do sań. Każde ogniwo wnosi do układu sprężystość, luz i zużycie.

Silnik liniowy wytwarza siłę tam, gdzie jest potrzebna – bezstykowo, bezpośrednio na ruchomym elemencie.

W LPZ1000S osie napędzane są silnikami liniowymi. Bezstykowe przenoszenie siły: bez zużycia, bez luzu, bez przeregulowania – także we wszystkich osiach obrotowych.
SCHEMAT POGLĄDOWYSilnikSprzęgłoPrzekładnia śrubowaCzęść wtórna · tor magnetycznySanieCzęść pierwotna · siła bezpośrednio na saniach
  • 01Bez luzuBrak przeregulowania
  • 02Bez zużyciaDzięki bezstykowemu przenoszeniu siły
  • 03PrecyzyjnyDoskonała dokładność toru
  • 04DynamicznyMałe momenty bezwładności
  • 05WydajnyDynamiczne zarządzanie energią
  • 06KompaktowyZwarta konstrukcja

Osiągi

04Osiągi

120m/min

Posuw szybki i roboczydo 120 metrów na minutę.

1,5G

Przyspieszeniedo 1,5-krotności przyspieszenia ziemskiego.

<5µm

Dokładność pozycjonowaniaponiżej pięciu tysięcznych milimetra.
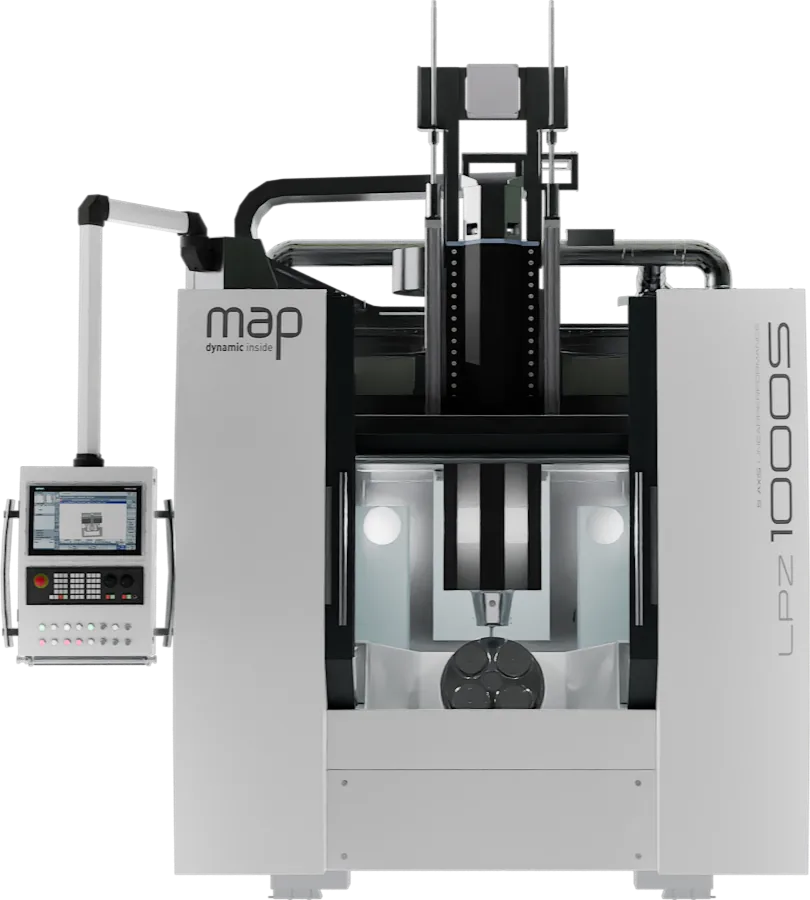
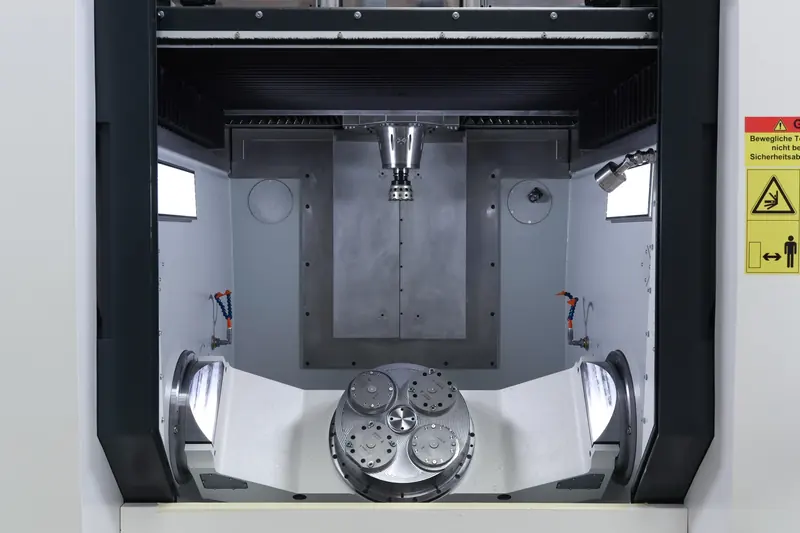
LPZ1000S – widok z przodu z otwartą przestrzenią roboczą

05Maszyna w szczegółach

Inside the
LPZ1000S.

Wrzeciono · EMC Precision

Serce maszyny.
Od EMC.

Chłodzone wodą elektrowrzeciono naszego partnera EMC Precision – jedno z najmocniejszych wrzecion w swojej klasie.

  • Przedmuch powietrzem przez wrzeciono / czyszczenie stożka narzędzia
  • Jednostka zwalniania narzędzia
  • Silnik asynchroniczny
  • Komory chłodzenia
  • Czujnik drgań (opcja)
  • Czujnik temperatury łożysk (PT100)
  • Enkoder
  • Łożyska tylne, stały naciąg wstępny
  • System mocowania narzędzia
  • Łożyska przednie (Ø 80 mm), stały naciąg wstępny
  • Czujnik wiórów
  • Uchwyt HSK-A63
Prędkość obrotowa do
24 000min⁻¹
Moc do (S6 25 %)
43,5kW
Moment obrotowy do (S6 25 %)
125Nm

Trzy wrzeciona. Jedno pasuje do Państwa procesu.

Moment obrotowy Nm
Moc kW

Charakterystyki przeniesione z wykresów EMC · Prosimy najechać kursorem na krzywe.

Prędkość obrotowa
15 000 min⁻¹
Moc S6 25 %
43,5 kW
Moment S6 25 %
125 Nm
Interfejs
HSK-A63 (opc. HSK-A100)
Chłodzenie · smarowanie
Woda · olej/powietrze

Obróbka 5-osiowa

Trzy osie liniowe.
Dwie obrotowe.

Osie liniowe przesuwają narzędzie, stół obrotowo-uchylny obraca i pochyla przedmiot obrabiany. Pięć osi, jeden proces – prosimy najechać kursorem na wizualizację.

Wizualizacja abstrakcyjna · bez rzeczywistych zakresów przesuwu

Warianty stołu
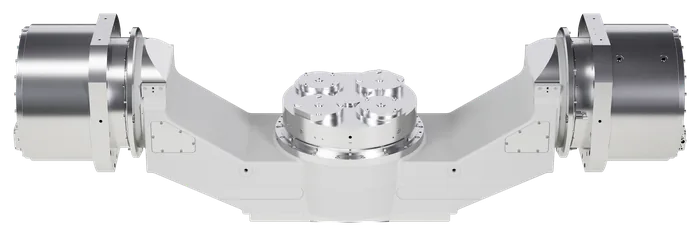
Stół obrotowo-uchylny – standard

Stół obrotowo-uchylny

Z tarczą planową i rowkami teowymi, napęd Dual-Torque.

06Automatyzacja

Pracuje dalej, gdy Państwo wychodzą.

Trzy stopnie rozbudowy – od magazynu palet bezpośrednio przy maszynie po zintegrowaną instalację z magazynem narzędzi. Więcej godzin pracy wrzeciona, mniej przezbrajania.

Przewiń
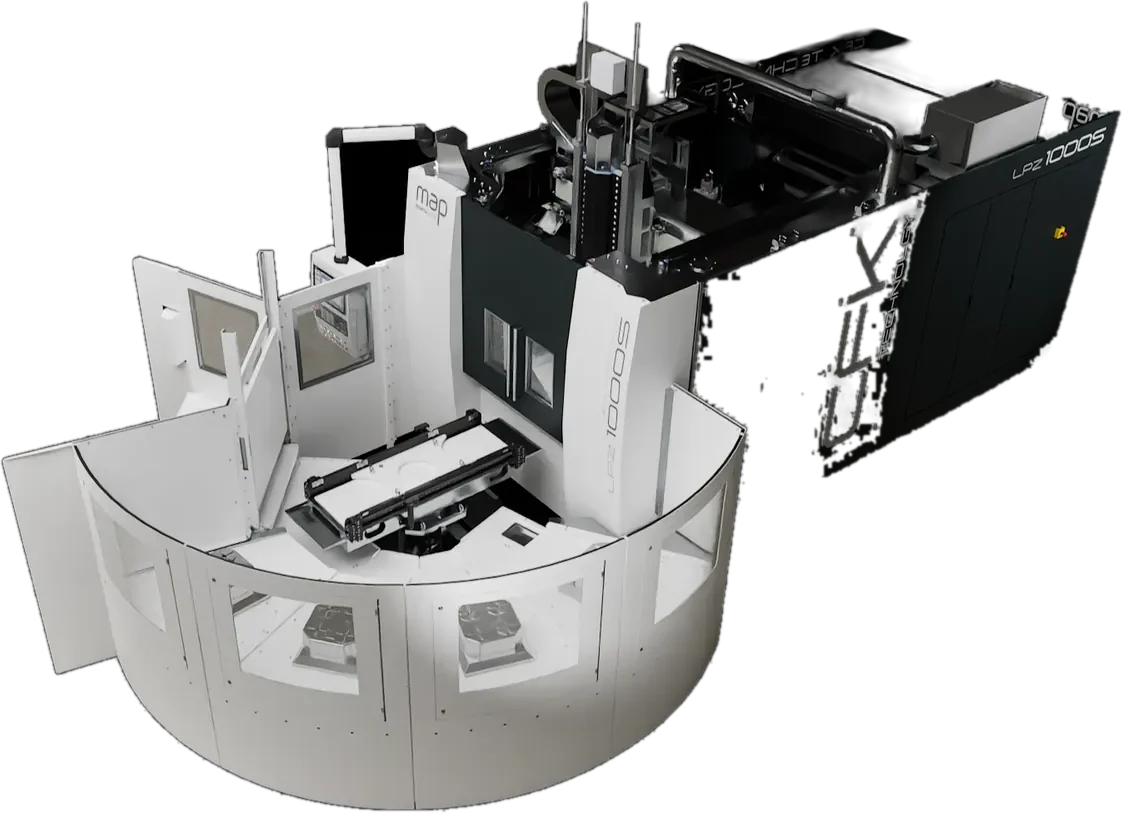
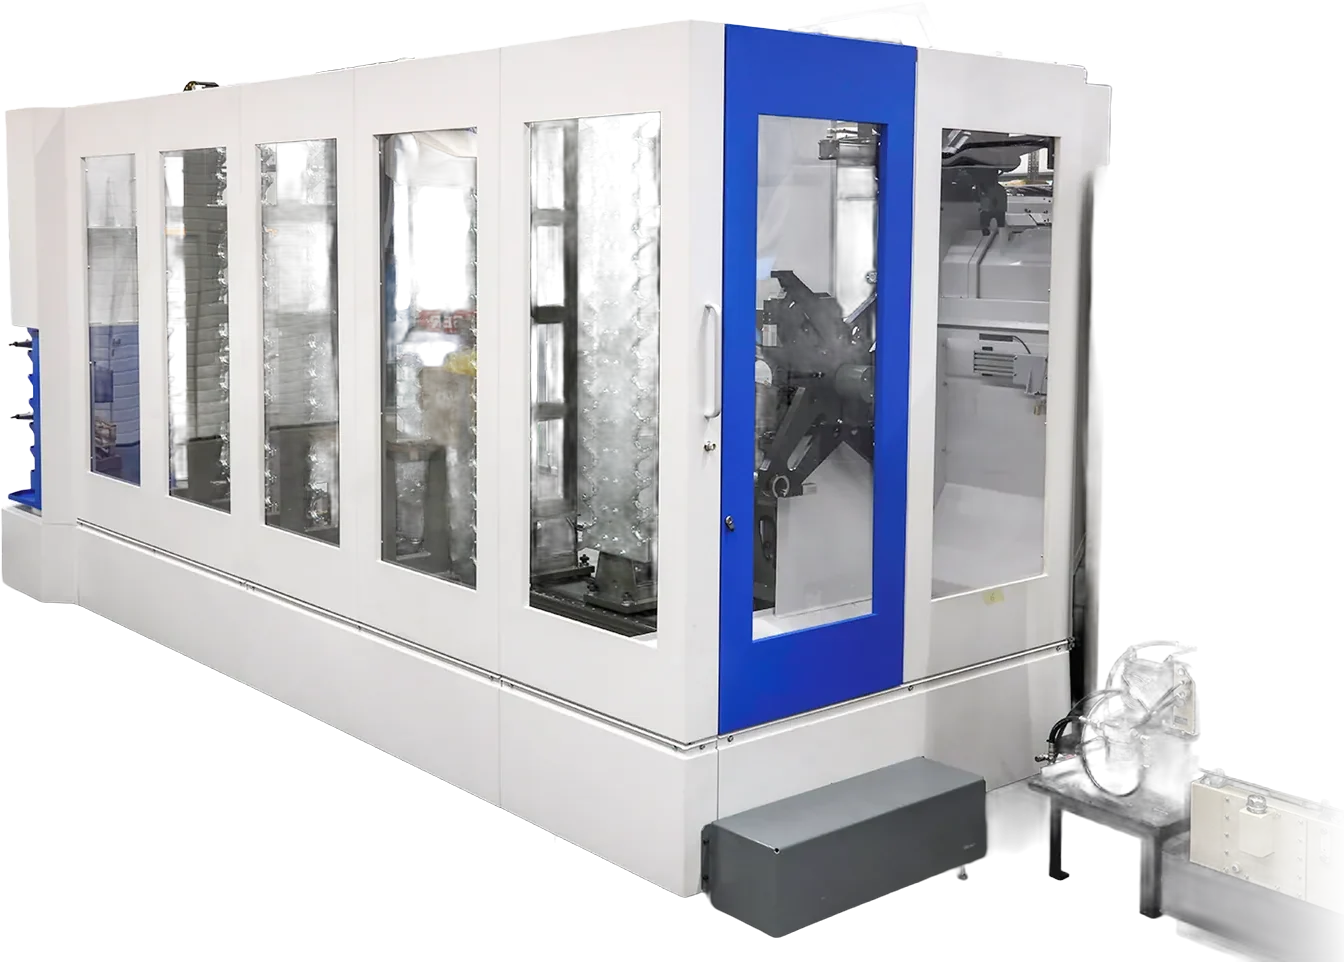
LPZ1000S z zadokowanym elastycznym magazynem palet, widok ukośny z góry

01

Magazyn palet

Bezpośrednio przy LPZ1000S.

  • Kompaktowo zadokowany przy maszynie
  • Przezbrajanie poza przestrzenią roboczą, podczas gdy wrzeciono skrawa
  • Automatyczna wymiana palet
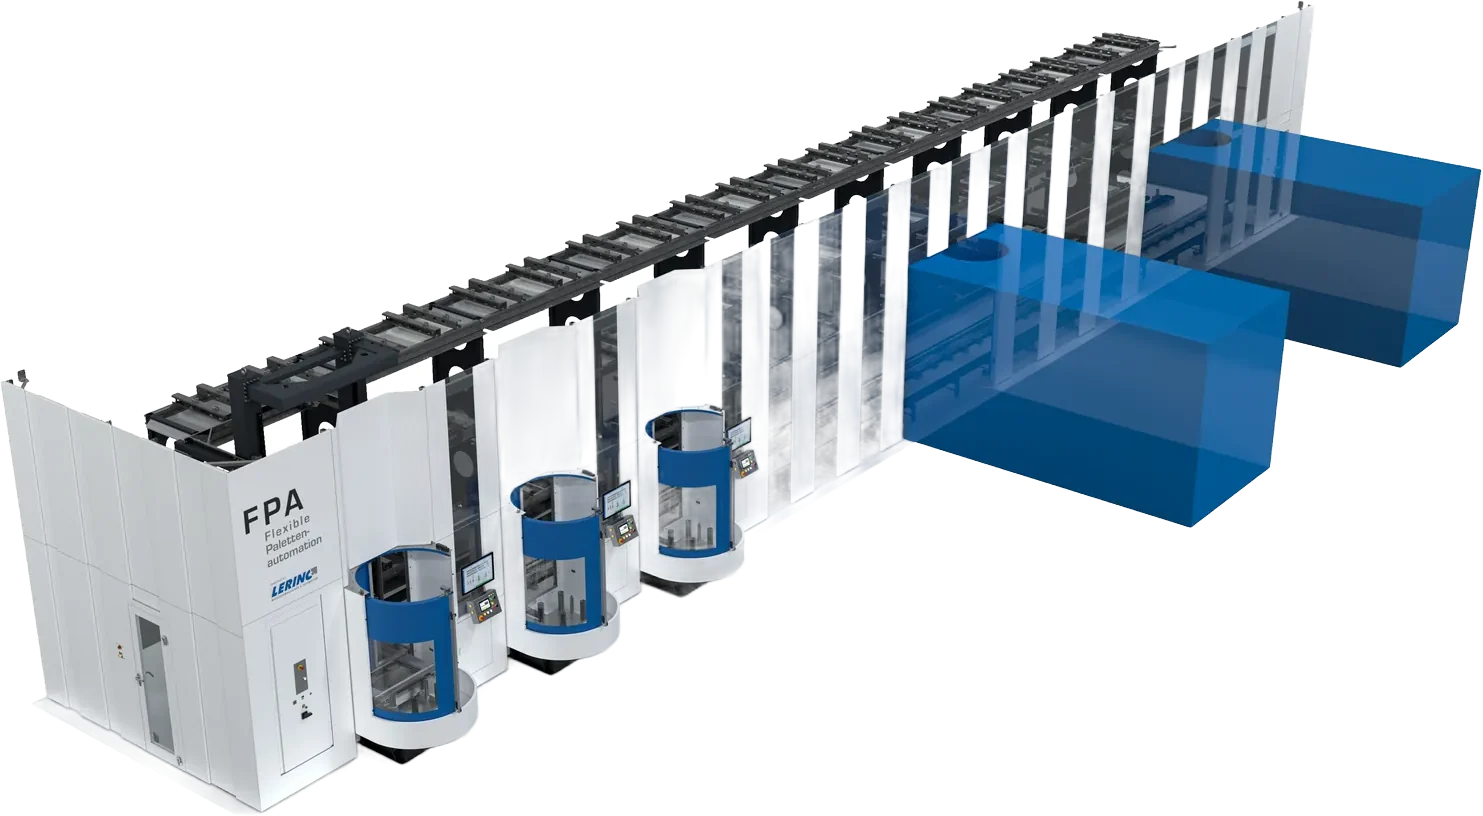
Elastyczna automatyzacja palet FPA z magazynem regałowym i podłączonymi centrami obróbczymi

02

Elastyczna automaty­zacja palet

Z jednej maszyny powstaje instalacja.

  • Magazyn regałowy, stanowiska przezbrajania i stacje załadunku/rozładunku
  • Wiele centrów obróbczych w jednym systemie
  • Zarządzanie zleceniami i paletami w oprogramowaniu sterującym EMS
  • Modułowa – z możliwością późniejszej rozbudowy
Magazyn matrycowy jako magazyn narzędzi

03

Magazyn
matrycowy

Narzędzia w rezerwie.

Do330miejsc narzędziowych

  • 6-stanowiskowa stacja załadowcza do uzbrajania podczas pracy
  • Zintegrowana kontrola złamania narzędzia

Turn-Key

Jeden partner.
Od pomysłu po pierwszą zmianę.

  1. Analiza
  2. Koncepcja
  3. Integracja
  4. Uruchomienie
  5. Serwis

07Zbudowana dla produkcji

Od fizyki
do detalu.

Każda decyzja technologiczna w LPZ1000S przekłada się na efekt w produkcji. Oto jak to się łączy.
Oś Z z CFRP
  1. Mniejsza poruszana masa
  2. Wyższa dynamika, wyższa prędkość skrawania
  3. Krótsze czasy pomocnicze i obróbki
Silnik liniowy
  1. Bezstykowe, bezpośrednie przenoszenie siły
  2. Bez luzu, bez zużycia, bez przeregulowania
  3. Doskonała dokładność toru – trwale
Łoże Hydropol
  1. Znakomite tłumienie
  2. Zminimalizowane drgania
  3. Lepsze powierzchnie, dłuższa trwałość narzędzi
Architektura modułowa
  1. Konfiguracje dopasowane do klienta
  2. Magazyn palet i magazyn wieżowy
  3. Wysoki stopień automatyzacji
Uniwersytet w Stuttgarcie – Instytut Obrabiarek (IfW), otwiera się w nowej karcie

Seria badań · Uniwersytet w Stuttgarcie

Około jednej trzeciej mniejsze zużycie przy dużym obciążeniu.

Instytut Obrabiarek Uniwersytetu w Stuttgarcie (IfW) zmierzył zużycie narzędzi na dwóch maszynach: LPZ1000S (bezpośredni napęd liniowy, korpus wrzeciona z CFRP) i Pro.Flex 6 (śruba kulowa, odlewany korpus wrzeciona).

Trochoidalne frezowanie zgrubne rowków w 1.2343 · frez trzpieniowy VHM Ø12 mm, z = 4 · rowek o szerokości 60 mm, głębokości 18 mm, długości 350 mm · vf 5500 i 7500 mm/min · jeden rowek lub dwa rowki po kolei.

Najtrudniejsza próba · dwa rowki · vf 7500 mm/min · wartości średnie

Zaokrąglenie krawędzi skrawającej r

LPZ1000Sok. 14 µm
Pro.Flex 6ok. 21 µm

Przesunięcie krawędzi skrawającej v

LPZ1000Sok. 27 µm
Pro.Flex 6ok. 41 µm

Przy średnim obciążeniu obie maszyny wypadają tak samo – obie dobrze tłumią siły. Różnica pojawia się dopiero w najtrudniejszej próbie: w przesunięciu krawędzi skrawającej obie są we wszystkich pozostałych próbach praktycznie na równi, tylko tutaj Pro.Flex 6 wyraźnie odstaje.

Wniosek z raportu: przy wyższych posuwach i dłuższym czasie zagłębienia LPZ1000S jest dzięki swojej konstrukcji stabilniejsza i przeciwdziała zużyciu narzędzi.

Układ badawczy
Wykonanie
Frezowanie w Magdeburgu, pomiary IfW Uniwersytetu w Stuttgarcie, 25.09.2026
Obróbka
Trochoidalne frezowanie zgrubne rowków w 1.2343
Narzędzie
Frez trzpieniowy VHM Ø12 mm, 4 ostrza
Rowek
Szerokość 60 mm, głębokość 18 mm, długość 350 mm
Posuw
5500 i 7500 mm/min
Serie prób
Jeden rowek, potem dwa rowki po kolei (podwójna droga pracy)
Pomiar
Mikrooptyczny, Bruker-Alicona InfiniteFocus G5 · wszystkie cztery ostrza, po dwie płaszczyzny Z, profil z 20 uśrednień

Ogólnie zużycie wszystkich narzędzi było zaawansowane, częściowo z tworzeniem się narostu. LPZ1000S nie była lepsza we wszystkich próbach – lecz tam, gdzie robi się wymagająco.

Sztuka techniki

Z bliska.
Szczegóły LPZ1000S.
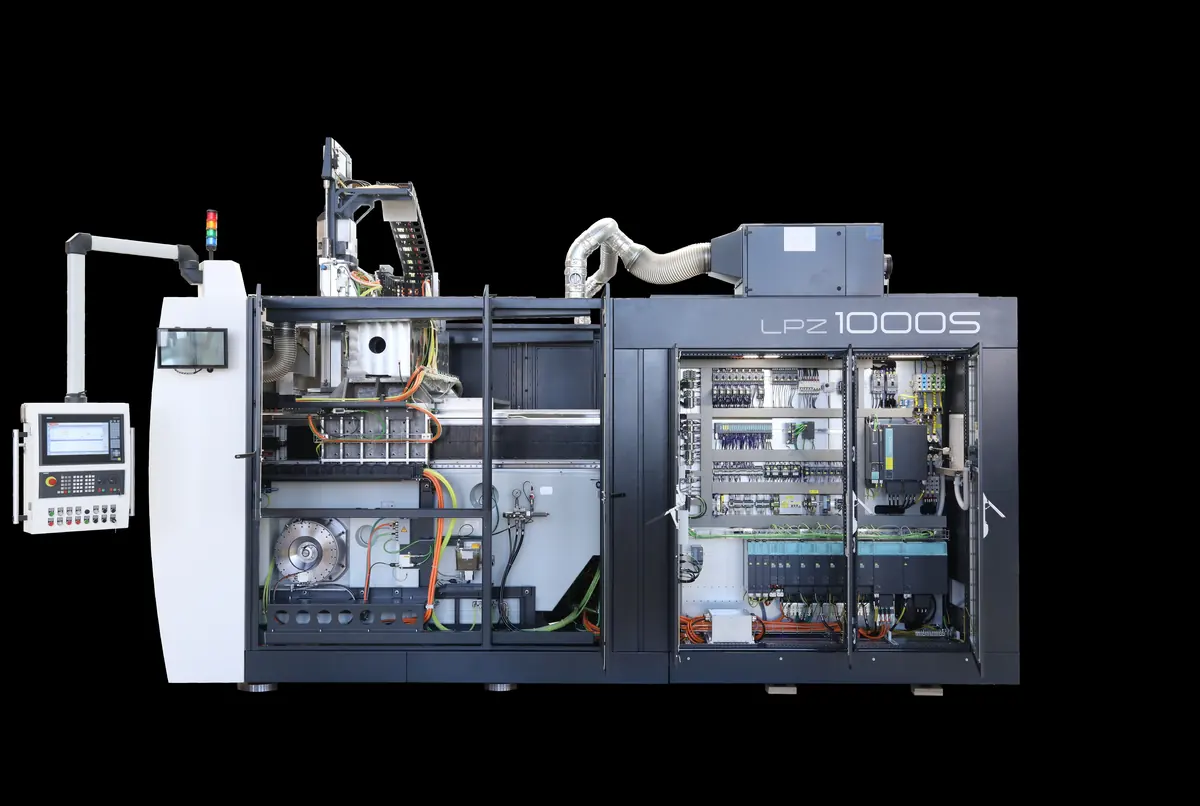
LPZ1000S z otwartymi drzwiami szafy sterowniczej
Cała maszyna · otwarta
Przestrzeń robocza LPZ1000S ze stołem obrotowo-uchylnym
Przestrzeń robocza
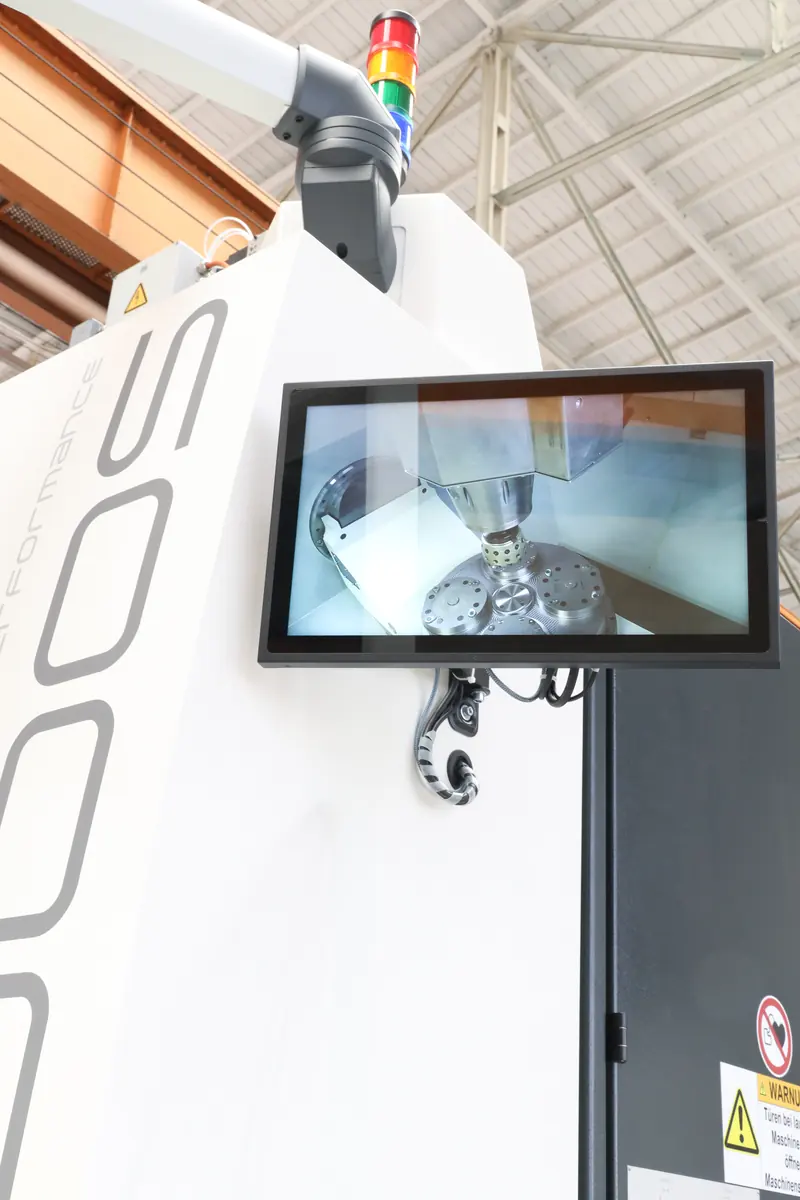
Panel obsługi LPZ1000S
Obsługa
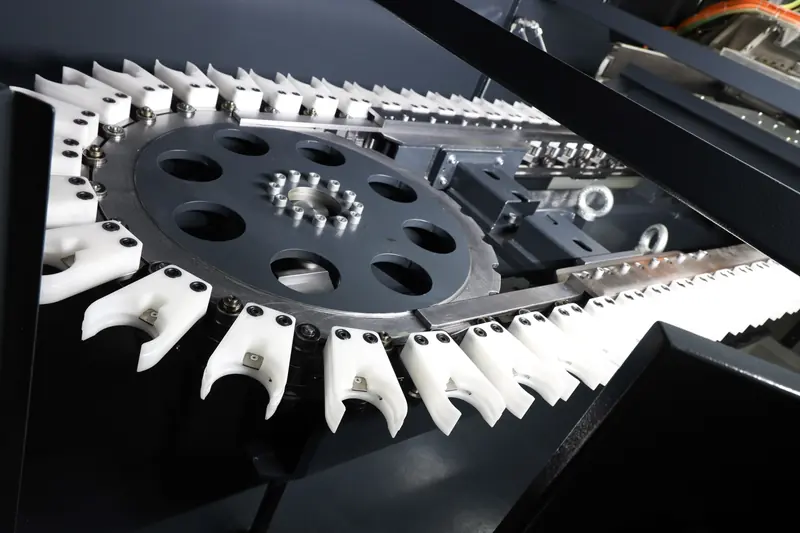
Magazyn narzędzi w szczegółach
Magazyn narzędzi
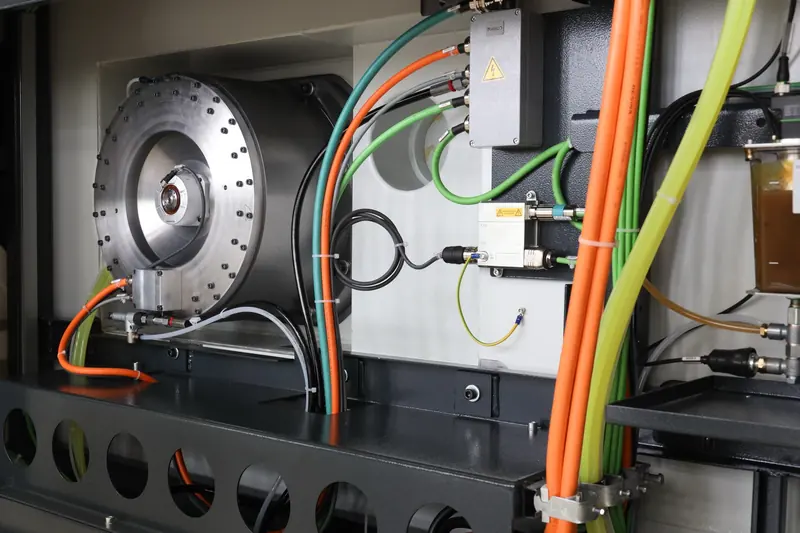
Technika napędowa i prowadzenie przewodów w szczegółach
Napęd i prowadzenie przewodów
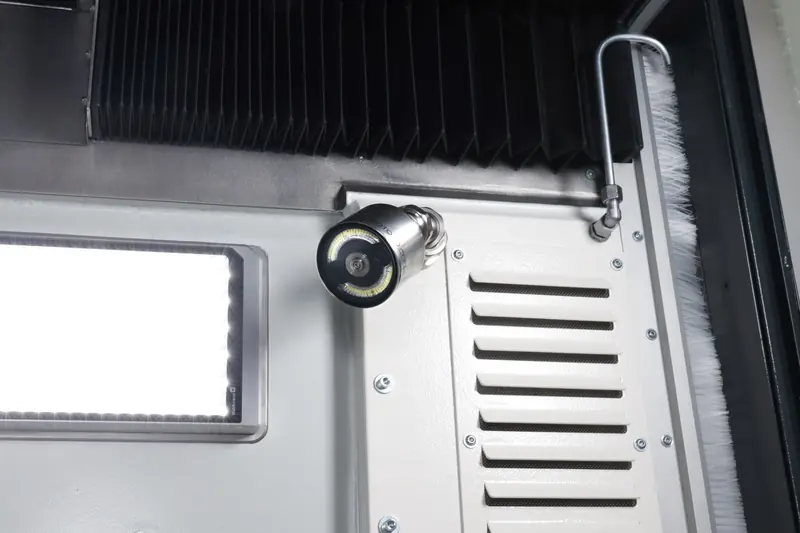
Detal obudowy z oświetleniem
Obudowa
InwestycjaWyższa na początku.
EksploatacjaTańsza w dłuższej perspektywie.

Wyższa inwestycja początkowa, długoterminowe oszczędności dzięki mniejszym nakładom na konserwację i wyższej wydajności.

Dane techniczne
Liczby.

Przestrzeń robocza

900mmPrzesuw osi X
1 015mmPrzesuw osi Y
800mmPrzesuw osi Z
240°Oś A, od −120° do +120°
360°Oś C

Dynamika osi

120m/minPosuw szybki i roboczy do
1,5GPrzyspieszenie do
Silnik liniowyNapęd · bezstykowe przenoszenie siły

Dokładność

<5µmDokładność pozycjonowania
Bez luzuBrak przeregulowania

Oś Z

CFRPSanie osi Z niemal w całości z CFRP (rura wrzeciona)
−200kgw porównaniu z konstrukcją ze staliwa
2×Sztywność na kilogram względem stali (CFRP)

Wrzeciono

EMC PrecisionChłodzone wodą elektrowrzeciono, warianty MS30-15 / -20 / -24
24 000min⁻¹Prędkość obrotowa do (MS30-24); 15 000 / 20 000 dla MS30-15 / -20
43,5kWMoc do, S6 25 % (MS30-15 / -20; MS30-24: 42 kW)
125NmMoment obrotowy do, S6 25 % (MS30-15 / -20)
HSK-A63Interfejs narzędziowy, opcjonalnie HSK-A100
Olej/powietrzeSmarowanie łożysk

System 5-osiowy

StandardStół obrotowo-uchylny z tarczą planową i rowkami teowymi, napęd Dual-Torque
OpcjaSystem mocowania punktu zerowego lub palet
800min⁻¹Opcjonalna funkcja toczenia do, z blokadą wrzeciona i interfejsem HSK-T

Maszyna

HydropolŁoże maszyny, optymalizowane MES, konstrukcja portalowa
ModułowaArchitektura konfigurowalna według potrzeb klienta

Automatyzacja

Magazyn paletElastyczny magazyn palet przy maszynie
FPAElastyczna automatyzacja palet, wiele maszyn, oprogramowanie sterujące EMS
330Miejsc narzędziowych do, magazyn matrycowy
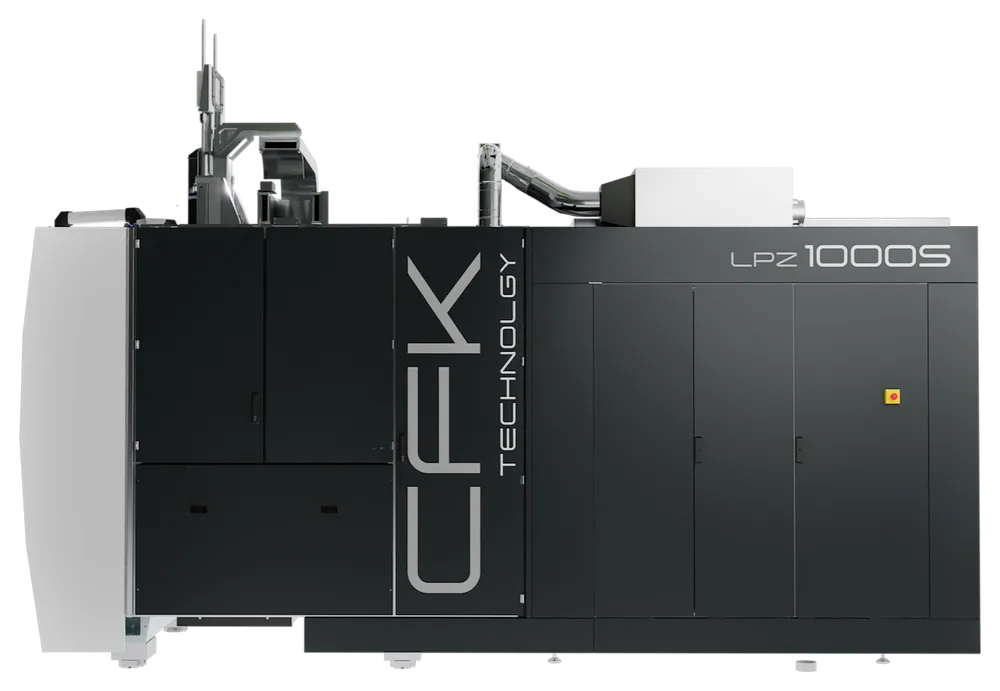
LPZ1000S – widok z boku z obudową CFRP Technology

Lżej znaczy szybciej.

Porozmawiajmy o Państwa zastosowaniu – i o tym, co mniejsza poruszana masa może zmienić w Państwa produkcji.

Zobacz dane techniczne